


Твёрдость — один из первых показателей, которые покупатели сравнивают при оценке кованых мелющих шаров. Но одно измерение HRC на поверхности не показывает, будет ли шар равномерно изнашиваться, сопротивляться разрушению и сохранять стабильные свойства после уменьшения диаметра.
Надёжность мелющих тел определяется сочетанием поверхностной и внутренней твёрдости, распределения твёрдости, ударной вязкости, химического состава, микроструктуры, точности размеров и постоянства свойств между партиями. Этот баланс должен соответствовать типу мельницы, диаметру шара, руде и ударной нагрузке.
Краткий ответ: высокая твёрдость полезна только при достаточной вязкости и контролируемом профиле от поверхности к центру. Твёрдый, но хрупкий шар может трескаться и скалываться. Шар с твёрдой оболочкой и мягкой сердцевиной способен изменить характер износа после истирания внешнего слоя. Поэтому профессиональная оценка не должна ограничиваться одним поверхностным числом.
Что означает твёрдость мелющего шара
Обычно её указывают по шкале Роквелла C (HRC). Показатель характеризует сопротивление локальной деформации по установленной методике. Твёрдость связана с износостойкостью, но сама по себе не измеряет вязкость, сопротивление разрушению или фактический расход в конкретной мельнице.
- Поверхностная твёрдость измеряется на внешней поверхности или рядом с ней.
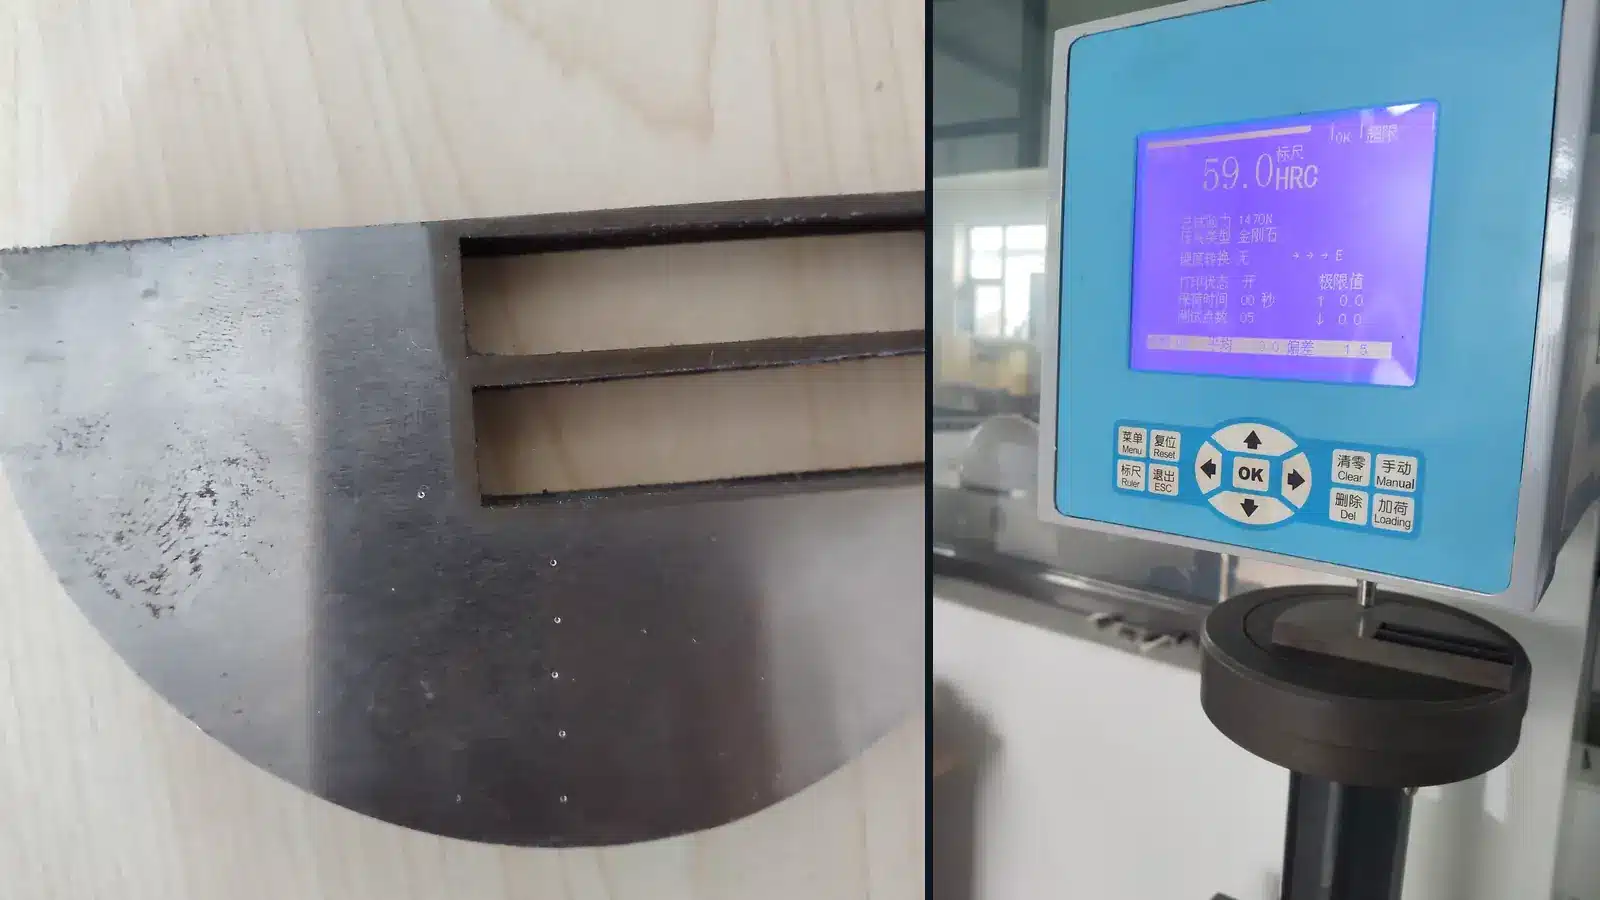
- Твёрдость сердцевины измеряется около центра после разрезания и подготовки образца.
- Распределение твёрдости получают по нескольким точкам сечения от поверхности к центру.
- Перепад твёрдости — разница между поверхностью, центром или заданными точками.
Поверхностное измерение описывает наружный рабочий слой; центральное показывает глубину упрочнения; профиль позволяет оценить стабильность термообработки для данного диаметра.
Поверхностная твёрдость и твёрдость сердцевины
| Результат контроля | Что он может показать | Чего он не доказывает сам по себе |
|---|---|---|
| Высокая поверхностная твёрдость | Потенциальную стойкость к начальному абразивному износу | Однородность внутри и стойкость к ударному разрушению |
| Достаточная твёрдость сердцевины | Глубину упрочнения и более стабильную работу по мере износа | Нужную вязкость и низкий расход для любой руды |
| Небольшой контролируемый перепад | Стабильный результат термообработки по сечению | Химический состав, геометрию или полевой расход |
| Одно значение HRC | Твёрдость только в одной точке | Постоянство партии и свойства всего шара |
Очень твёрдая поверхность при значительно более мягком центре может сначала выглядеть конкурентоспособно, но после износа наружного слоя рабочая поверхность попадает в менее твёрдую зону. И наоборот, чрезмерная твёрдость при недостаточной вязкости увеличивает риск трещин, сколов и разрушения.
Баланс твёрдости и ударной вязкости
- Твёрдость повышает сопротивление вдавливанию и абразивному износу.
- Ударная вязкость помогает выдерживать повторные удары без трещин.
- Микроструктура определяет сочетание этих свойств по всему сечению.
Мелющие тела одновременно испытывают истирание и удары. Их соотношение зависит от диаметра и скорости мельницы, заполнения, крупности питания, прочности руды, футеровки и диаметра шаров.
Слишком мягкий шар быстрее изнашивается; слишком хрупкий теряет металл из-за сколов и разрушения. Поэтому следует сравнивать не только цену за тонну, но и стоимость на тонну переработанной руды, расход в кг/т, разрушение, стабильность мельницы, производительность и целевую крупность продукта.
Разные требования для шаровых и SAG-мельниц
Шаровые мельницы
Обычно используют малые и средние диаметры. Для общих горных условий часто рассматривают B2, обеспечивающую практичный баланс твёрдости, вязкости и износостойкости.
SAG-мельницы
Крупные SAG-мельницы создают повышенную энергию удара, особенно при больших шарах и прочной руде. Здесь важны внутренняя твёрдость и ударная вязкость. Для подходящих высокоударных условий могут рассматриваться B3 или марганцовистая сталь, но окончательный выбор делают по данным мельницы и руды.
Практический диапазон твёрдости — только отправная точка
| Серия | Типичный ориентир применения | Опубликованные данные |
|---|---|---|
| GY-45 | Более мягкая руда и проекты с высокой чувствительностью к цене | Поверхность примерно 45–55 HRC |
| Марганцовистая | Отдельные ударные и SAG-применения | Поверхность выше 60 HRC по информации о продукте |
| B2 | Часто для Ø20–80 мм и общих горных условий | Поверхность 58–65 HRC; сердцевина 56–63 HRC |
| B3 | Часто для Ø100–150 мм и тяжёлых ударно-абразивных условий | Высокая и сравнительно равномерная твёрдость поверхности и центра, обычно 58–65 HRC по информации о продукте |
Это ориентиры, а не замена анализу применения. Окончательные требования определяются подтверждённой маркой, диаметром, договором и протоколом партии.
Как производство формирует профиль твёрдости
- Проверка сырья: химический состав проката сопоставляют со спецификацией.
- Контролируемый нагрев: обеспечивают требуемую и равномерную температуру.
- Ковка или прокатка: параметры влияют на форму и внутреннюю целостность.
- Контролируемое охлаждение: стабилизирует состояние перед термообработкой.
- Термообработка: закалку, отпуск и охлаждение выбирают по сплаву, диаметру и требованиям.
- Контроль партии: проверяют твёрдость, размеры и согласованные свойства.
Shandong Gangyan применяет контролируемую ковку и управление термообработкой по партиям, включая двухсредную технологию для соответствующих изделий. Цель — повторяемые свойства поверхности и сердцевины, а не одно высокое измерение.
Что должно входить в отчёт о качестве
1. Химический состав
Спектральный анализ подтверждает соответствие сплава согласованной марке и должен быть связан с плавкой или партией.
2. Поверхностная и внутренняя твёрдость
Указывают диаметр, объём выборки, точки измерения и диапазон. Центральную твёрдость получают только после разрезания; её нельзя выводить из поверхностных данных.
3. Распределение твёрдости
Несколько точек на сечении показывают изменение от края к центру.
4. Диаметр и округлость
Размерный контроль подтверждает стабильность формования и предсказуемость загрузки.
5. Ударное испытание или испытание падением
Текущий паспорт B2/B3 фиксирует 12 000 падений для испытанных образцов без видимого отслаивания. Результат следует оценивать вместе с размером образцов, методом и спецификацией партии; это не универсальная гарантия для любой мельницы.
6. Металлография
Подтверждает качество термообработки и однородность структуры.
7. Состояние поверхности
Осмотр выявляет трещины, складки и другие дефекты перед упаковкой.
Семь вопросов поставщику
- Указана поверхностная, центральная твёрдость или диапазон по сечению?
- Сколько шаров и точек входит в выборку?
- Проверяется ли сердцевина физически на разрезанном шаре?
- Какой состав и режим термообработки относятся к предлагаемой марке?
- Есть ли условия и результаты ударного испытания?
- Предоставляются ли размерные, металлографические и партийные протоколы?
- Какие данные мельницы и руды использованы для рекомендации?
Данные для надёжной рекомендации
- тип, диаметр, скорость и заполнение мельницы;
- тип, твёрдость, кварц и крупность питания;
- текущая марка, диаметр, твёрдость и характер износа;
- расход в кг/т;
- производительность и целевой P80;
- месячная или годовая потребность.
О компании
Shandong Gangyan Grinding Ball Co., Ltd. — производитель кованых мелющих тел из Тайаня, Китай. Опыт выпуска начинается с 1988 года, годовая мощность превышает 100 000 т, диапазон — приблизительно Ø20–150 мм. Опыт включает SAG-мельницы Ø8,8, Ø10,37 и Ø11 м.
Часто задаваемые вопросы
Какая твёрдость является лучшей?
Единого числа нет. Диапазон зависит от диаметра, сплава, типа мельницы, ударной нагрузки, абразивности и требуемой вязкости.
Всегда ли более высокая твёрдость снижает расход?
Нет. Она помогает только при достаточной вязкости и правильной микроструктуре; хрупкость может увеличить сколы и разрушение.
Почему важна сердцевина?
По мере износа внутренний металл становится новой рабочей поверхностью.
Можно ли переносным прибором проверить весь шар?
Нет. Он характеризует только поверхность в точке. Для центра требуется разрезание, а полная оценка включает состав, ударные, размерные и металлографические проверки.
Заключение
Максимальный поверхностный HRC не всегда является лучшим выбором. Надёжная работа достигается контролируемым балансом поверхности, сердцевины, вязкости, микроструктуры, размеров и постоянства партии, согласованным с реальными условиями мельницы.