


硬度是采购锻造研磨球时最常被比较的指标之一,但单独一个表面 HRC 数值,并不能判断研磨球是否会均匀磨损、是否能够抵抗破碎,也不能说明钢球直径逐渐磨小后性能是否仍然稳定。
可靠的研磨介质性能取决于表面硬度、心部硬度、硬度分布、冲击韧性、化学成分、金相组织、尺寸控制以及批次一致性的共同作用,并且必须与磨机类型、球径、矿石性质和冲击工况相匹配。
研磨球硬度到底代表什么?
研磨球硬度通常使用洛氏 C 标尺(HRC)表示,用于反映材料在规定试验条件下抵抗局部塑性变形的能力。硬度与耐磨性有关,但它并不能单独代表韧性、抗破碎能力或某一特定磨机中的实际磨耗率。
- 表面硬度:在钢球外表面或靠近表面的位置测量;
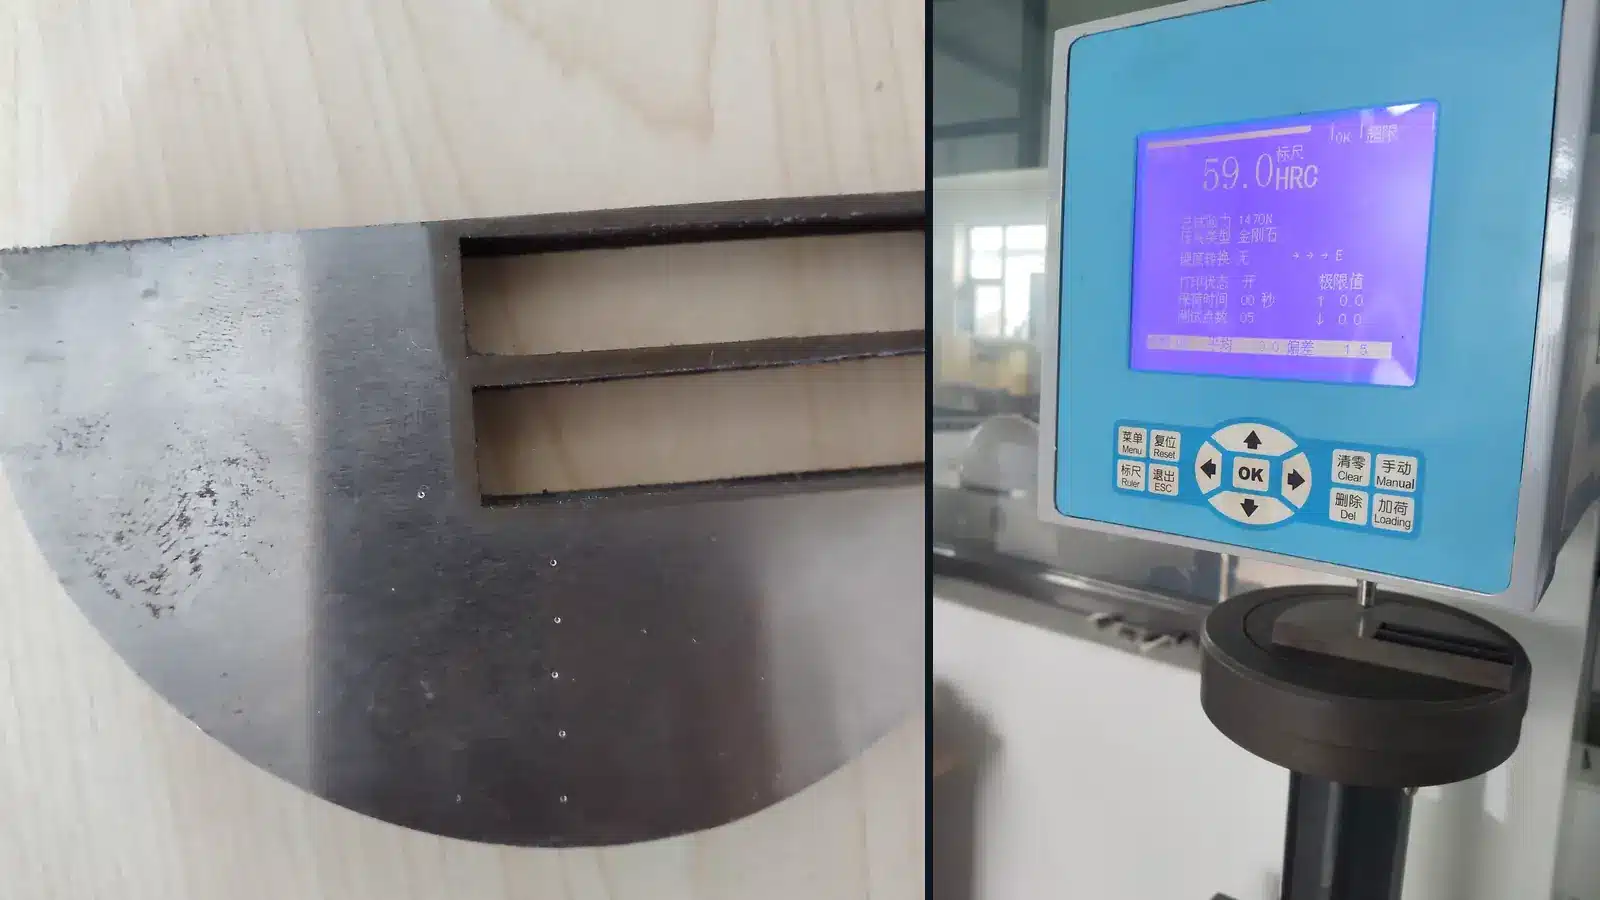
- 心部硬度:钢球切开并正确制样后,在靠近球心的位置测量;
- 硬度分布:从表面向球心多个位置进行测量;
- 硬度差:表面与心部或不同规定点位之间的硬度变化。
表面硬度和心部硬度为什么要一起看?
研磨球在使用过程中会不断磨小,原本位于内部的材料最终会成为新的工作表面。因此,只看初始表面硬度无法评价整个使用寿命。
| 检测结果 | 可以说明 | 不能单独证明 |
|---|---|---|
| 较高表面硬度 | 初期具备较好的抗磨粒磨损潜力 | 内部硬度均匀或一定抗冲击 |
| 合适的心部硬度 | 淬透深度较充分,磨小后性能更稳定 | 任何矿石和磨机中都一定低磨耗 |
| 较小且受控的硬度差 | 热处理后的截面性能较一致 | 化学成分、尺寸精度或现场磨耗率 |
| 单点 HRC | 该测试位置的硬度 | 整批一致性和整球性能 |
表面很硬而心部明显偏软的钢球,初期可能表现正常,但随着直径减小,工作表面进入较软区域后,磨损模式和耗球量可能发生变化。反之,如果只追求极高硬度而冲击韧性不足,在高冲击工况下又可能增加开裂、剥落或破碎风险。
硬度必须与冲击韧性平衡
- 硬度有助于抵抗压痕和磨粒磨损;
- 冲击韧性决定钢球承受反复冲击而不发生开裂或破碎的能力;
- 金相组织决定这些性能如何在整个钢球截面上组合。
研磨介质同时承受磨损和冲击,具体程度取决于磨机直径、转速、装载率、给料粒度、矿石硬度、衬板结构以及球径。
真正有意义的商业指标不只是每吨采购价,还应比较每吨矿石的研磨介质成本、kg/t 耗球量、破碎与剥落情况、磨机稳定性、处理量和最终产品粒度。
球磨机与 SAG 磨机对硬度的要求不同
球磨机
球磨机通常使用中小直径研磨球,需要兼顾耐磨性、稳定硬度和足够韧性。B2 锻造研磨球常用于一般矿山球磨工况,因为它通常能在硬度、韧性和耐磨性之间取得合理平衡。
SAG 半自磨机
大型 SAG 磨机尤其使用大直径钢球时,冲击能量更高,因此心部硬度和冲击韧性更为关键。B3 或锰合金锻造研磨球可用于评估部分高冲击工况,但最终选择必须依据实际磨机和矿石数据。
硬度范围只是选型起点
山东钢研可生产 GY-45、锰合金、B2、B3 系列锻造研磨球,规格约 Ø20–150 mm,应用于矿山、水泥、选矿、球磨机和 SAG 磨机。
| 系列 | 典型应用参考 | 硬度参考 |
|---|---|---|
| GY-45 | 成本敏感及相对较软矿石工况 | 表面约 45–55 HRC |
| 锰合金系列 | 部分高冲击及 SAG 磨应用 | 按产品和订单确认 |
| B2 | 常用于中小直径及一般矿山磨矿 | 表面 58–65 HRC;心部 56–63 HRC |
| B3 | 常评估用于较大直径和更高冲击/磨蚀工况 | 强调较高且相对均匀的表面—心部硬度 |
这些数据是选型参考,并不能替代具体工况评估。最终合同指标应以确认的材质、球径、报价、采购技术条件和批次检验记录为准。
制造过程如何影响硬度分布?
- 钢棒化学成分确认;
- 受控加热,保证合适且均匀的锻造温度;
- 锻造或轧制成形;
- 成形后的受控冷却;
- 根据材质和直径制定淬火、回火和冷却参数;
- 按批次进行硬度、尺寸及其他约定项目检验。
目标不是获得一个孤立的高表面硬度,而是得到可重复、稳定的表面和内部性能。
一份专业研磨球质量报告应包含什么?
- 化学成分:确认钢材是否符合约定材质;
- 表面和心部硬度:明确测试球径、数量、位置及结果范围;
- 截面硬度分布:尤其适用于中大直径钢球;
- 直径和圆度:检查成形和尺寸一致性;
- 冲击或落球试验:评价反复冲击下的开裂、破碎和剥落风险;
- 金相组织:验证热处理组织是否符合预期;
- 表面质量:检查裂纹、折叠等表面缺陷。
山东钢研当前 B2/B3 技术资料包括 12,000 次落球冲击验证数据,适用测试样品未观察到明显剥落。该结果属于特定样品和试验条件下的验证,并不是对所有磨机工况的统一性能保证。
采购时建议向供应商确认的 7 个问题
- 报价中的硬度是表面值、心部值还是表面—心部范围?
- 检验样本包含多少个钢球、多少个测点?
- 心部硬度是否通过切球实际检测?
- 对应材质的化学成分范围和热处理路线是什么?
- 是否有冲击或落球试验条件及结果?
- 能否提供尺寸、金相及批次检验记录?
- 推荐材质和球径时使用了哪些磨机和矿石数据?
可靠选型需要哪些现场数据?
- 磨机类型:SAG 或球磨机;
- 磨机直径、转速及填充率;
- 矿种、矿石硬度、石英含量及给料粒度;
- 当前研磨球材质和球径;
- 当前硬度、磨损、破碎或剥落情况;
- kg/t 耗球量;
- 处理量和目标 P80;
- 月度或年度需求量。
结论
研磨球硬度非常重要,但最高的表面 HRC 并不自动等于最佳产品。可靠性能来自表面硬度、心部硬度、冲击韧性、金相组织、尺寸和批次一致性的综合控制,并且必须与真实磨机工况匹配。
评价供应商时,应要求可量化的技术证据,而不是只看材质名称或单一表面硬度。明确的技术规格和可追溯批次检验记录,才能让不同报价真正具有可比性。