


研磨球是矿山和选矿生产中的重要消耗品。虽然外观看起来只是钢球,但其制造质量会直接影响磨矿效率、能耗、维护频率和磨机运行成本。
高质量锻造研磨球需要稳定的原材料、受控锻造成形、合理热处理以及严格质量检验,才能在硬度、冲击韧性和耐磨性之间取得平衡。
什么是锻造研磨球?
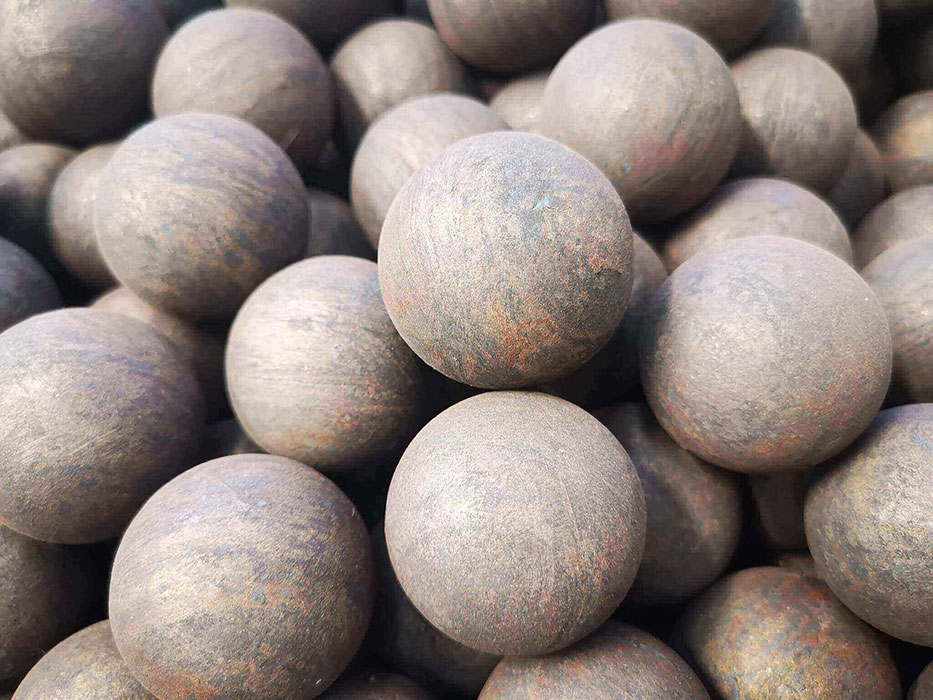
锻造研磨球是通过钢棒加热、锻造或热轧成形,再经过热处理制成的高强度研磨介质,主要用于金矿、铜矿、铁矿等矿物的球磨和 SAG 磨过程。
其性能主要取决于:
- 化学成分;
- 锻造或轧制工艺;
- 热处理制度;
- 表面与心部硬度分布;
- 冲击韧性;
- 耐磨性和组织一致性。
1. 原材料选择
生产从合金钢棒开始。碳、锰、硅、铬等元素需要根据目标材质和工况控制。稳定的钢材化学成分,是获得稳定硬度、韧性和机械性能的基础。
2. 钢棒加热
钢棒需要在受控条件下加热到适合成形的温度。温度过低会增加成形难度,温度过高则可能影响组织和表面质量,因此炉温和加热时间都需要稳定控制。
3. 锻造或热轧成形
加热后的钢棒通过锻造设备或钢球轧机成形为球状。合理的成形过程有助于改善内部致密性和组织连续性,并减少内部缺陷。
4. 成形后冷却
钢球离开成形设备后,需要按工艺要求控制冷却,为后续热处理建立稳定的初始组织条件。
5. 淬火与回火
热处理是决定研磨球最终性能的关键环节。根据材质和直径,采用相应的加热、淬火、冷却和回火制度,使钢球获得目标表面硬度、心部硬度以及合理的冲击韧性。
对于 B2、B3 等锻造钢球,真正重要的不是单独获得高表面硬度,而是使整个截面的硬度与组织尽量稳定。
6. 质量检验
出厂前应按批次进行检验,常见项目包括:
- 化学成分;
- 表面硬度;
- 心部硬度;
- 截面硬度分布;
- 直径和圆度;
- 冲击或落球试验;
- 金相组织;
- 裂纹、折叠等表面缺陷。
为什么热处理比“材质名字”更重要?
同样叫 B2 或 B3,不同厂家实际化学成分、淬透性和热处理控制可能不同,因此不能仅凭材质名称判断性能。采购时应结合技术规格和批次检验数据。
锻造研磨球的主要优势
- 内部组织较致密;
- 适合承受反复冲击和磨损;
- 通过合理热处理可获得较稳定的表面—心部硬度;
- 可根据球磨机和 SAG 磨工况选择不同材质和球径。
为什么不同球径不能套用同一套热处理参数?
球径越大,截面中心与表面的冷却速度差异越明显。若仍使用相同的加热、淬火和回火制度,可能出现表面硬度达标但心部硬度不足,或硬度很高但韧性不足的问题。因此,热处理制度应根据材质、球径和目标性能分别设定,并通过截面硬度和金相结果验证。
出厂前应形成哪些可追溯质量记录?
对于矿山长期采购或批量订单,建议以批次为单位保留并提供关键质量记录,包括:
- 材质证明(MTC)和化学成分;
- 表面硬度、心部硬度及必要的截面硬度数据;
- 金相组织和冲击性能;
- 直径、圆度及外观检查;
- 合同约定的落球试验、破碎率或其他专项检测结果。
这些记录能够帮助矿山在不同到货批次之间进行质量对比,也便于出现异常磨耗时追溯原料、热处理和检验批次。
制造合格以后,还要用矿山现场数据验证
实验室指标合格并不等于所有矿山都能获得相同磨耗表现。正式替换前,可以在可比工况下进行试用,持续记录吨矿钢耗、破碎和失圆情况、补球频率、磨机处理量以及目标粒度。现场数据与批次质量记录结合,才能更可靠地判断某一材质和球径是否适合具体矿山。
不同磨机的使用逻辑可进一步参考钢球在AG、SAG和球磨机中的应用。
结论
锻造研磨球的性能来自整个制造链条,而不是某一个单独步骤。原材料、加热、成形、热处理和批次检验必须共同受控,才能获得稳定的矿山使用表现。
审核研磨球供应商时,制造环节应重点看什么?
采购方在评估工厂时,可以要求供应商说明原材料来源与材质控制方式、不同球径对应的热处理制度、批次编号规则以及检验频次。关键并不是展示多少设备,而是能否把一批产品从原材料、生产、热处理、检验一直追溯到最终装运。
对于大宗矿山订单,建议在合同或技术协议中明确需要提交的MTC、化学成分、表面与心部硬度、金相、冲击、尺寸圆度以及约定的落球或破碎验证,并明确抽样方法和验收口径。这样能够减少“同一材质名称、不同实际性能”带来的采购风险。